

I min roll som leverantör av Inconel 617 får jag ofta frågan om tillverkningsprocessen av Inconel 617-rör. Inconel 617 är en nickel-krom-kobolt-molybdenlegering känd för sin utmärkta högtemperaturhållfasthet, oxidationsbeständighet och krypmotstånd. Dessa egenskaper gör Inconel 617-rören mycket eftertraktade i olika industrier, inklusive flyg, kraftproduktion och kemisk bearbetning.
Råmaterialberedning
Tillverkningen av Inconel 617-rör börjar med noggrant urval och beredning av råmaterial. Huvudämnena i Inconel 617 är nickel (Ni), krom (Cr), kobolt (Co) och molybden (Mo), tillsammans med små mängder av andra grundämnen som aluminium (Al), titan (Ti) och kol (C). Råvaror med hög renhet är avgörande för att säkerställa den önskade kemiska sammansättningen och egenskaperna hos slutprodukten.
Nickel är baselementet i Inconel 617, vilket ger bra korrosionsbeständighet och duktilitet. Krom ökar legeringens oxidationsbeständighet genom att bilda ett skyddande oxidskikt på ytan. Kobolt förbättrar högtemperaturhållfastheten och kryphållfastheten, medan molybden bidrar till den totala styrkan och korrosionsbeständigheten. Aluminium och titan hjälper till att bilda gamma-prima fällningar, som ytterligare stärker legeringen vid höga temperaturer.
Råvarorna vägs noggrant och blandas i rätt proportioner. Denna process utförs vanligtvis i en vakuuminduktionssmältningsugn (VIM). VIM-ugnen ger en kontrollerad miljö, vilket minskar risken för kontaminering från föroreningar som syre, kväve och väte. Smältprocessen övervakas noga för att säkerställa att legeringen når önskad temperatur och kemisk sammansättning.
Smältning och raffinering
När råvarorna väl har laddats in i VIM-ugnen börjar smältprocessen. Ugnen använder en induktionsspole för att generera ett högfrekvent magnetfält, som värmer och smälter metallen. Vakuummiljön i ugnen hjälper till att avlägsna flyktiga föroreningar och gaser, vilket resulterar i en renare och mer homogen legering.
Efter den initiala smältningen i VIM-ugnen kan den smälta legeringen genomgå ytterligare raffineringsprocesser. En vanlig raffineringsmetod är elektroslaggomsmältning (ESR). I ESR omsmälts legeringen under ett lager av smält slagg. Slaggen fungerar som ett filter, tar bort icke-metalliska inneslutningar och renar legeringen ytterligare. Denna process förbättrar legeringens renhet, mekaniska egenskaper och övergripande kvalitet.
Ett annat raffineringsalternativ är vakuumbågomsmältning (VAR). I VAR slås en ljusbåge mellan en förbrukningselektrod gjord av legeringen och en vattenkyld koppardegel. Värmen från ljusbågen smälter elektroden, och den smälta metallen droppar in i degeln och stelnar till ett göt. Vakuummiljön i VAR-processen hjälper till att avlägsna kvarvarande föroreningar och säkerställer en enhetlig mikrostruktur.
Götbildning
Efter raffineringsprocessen gjuts den smälta Inconel 617-legeringen till ett göt. Götet är ett stort, solidt metallblock som fungerar som utgångsmaterial för vidare bearbetning. Gjutprocessen kontrolleras noggrant för att säkerställa att götet har en enhetlig sammansättning och mikrostruktur.

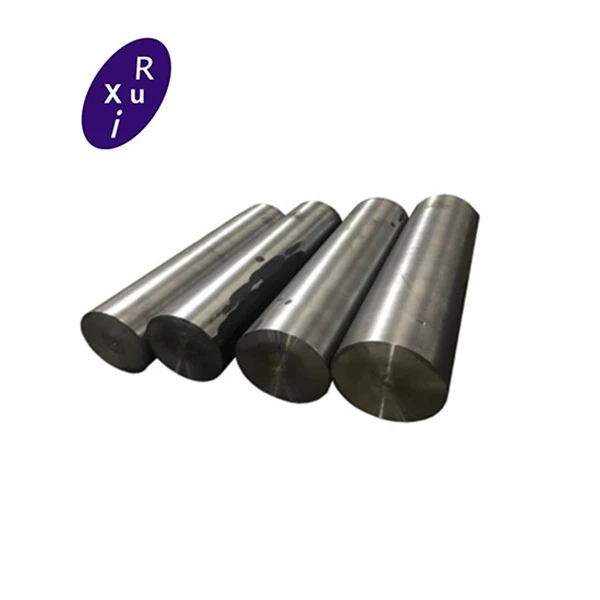
Under gjutningen hälls den smälta metallen i en förvärmd form. Formen är utformad för att ge götet önskad form och storlek. När metallen svalnar och stelnar genomgår den en serie fasomvandlingar, vilket kan påverka dess mekaniska egenskaper. För att kontrollera stelningsprocessen och minimera bildandet av defekter såsom porositet och segregation används olika tekniker, såsom kontrollerade kylningshastigheter och tillsats av ympmedel.
Smide och valsning
När götet har tillverkats är det klart för smide och valsning. Smide är en process som använder tryckkrafter för att forma metallen. Götet upphettas till en hög temperatur, typiskt i intervallet 1000 - 1200°C (1832 - 2192°F), och utsätts sedan för mekaniska krafter med hjälp av en hammare eller en press. Smide hjälper till att bryta ner den grova kornstrukturen i götet, förbättra legeringens mekaniska egenskaper och eliminera eventuella inre defekter.
Efter smide bearbetas metallen vidare genom valsning. Valsning är en process som innebär att metallen passerar genom en serie rullar för att minska dess tjocklek och öka dess längd. Det finns två huvudtyper av valsning: varmvalsning och kallvalsning.
Varmvalsning utförs vid höga temperaturer, vanligtvis över omkristallisationstemperaturen för legeringen. Denna process används för att producera rör med stor diameter och för att uppnå den ursprungliga formen och storleken på röret. Varmvalsning hjälper till att förbättra legeringens duktilitet och formbarhet, vilket gör den lättare att arbeta med i efterföljande bearbetningssteg.
Kallvalsning utförs vid rumstemperatur eller något förhöjda temperaturer. Den används för att förfina rörets ytfinish, förbättra dess dimensionella noggrannhet och öka dess styrka. Kallvalsning kan också användas för att tillverka rör med mindre diametrar och tunnare väggar.
Rörtillverkning
Nästa steg i tillverkningen av Inconel 617-rör är rörtillverkning. Det finns flera metoder för att tillverka rör, inklusive sömlös rörproduktion och svetsad rörproduktion.
Sömlös rörproduktion är en vanlig metod för att producera högkvalitativa Inconel 617-rör. Processen börjar med ett fast ämne, som värms upp till en hög temperatur och sedan genomborrar med hjälp av en dorn. Genomborrningsprocessen skapar ett hål i mitten av ämnet och bildar ett ihåligt rörskal. Rörskalet förlängs sedan ytterligare och reduceras i diameter med användning av en serie rullnings- och dragoperationer.
Tillverkning av svetsade rör innebär att två eller flera metallstycken sammanfogas för att bilda ett rör. Den vanligaste svetsmetoden för Inconel 617-rör är TIG-svetsning (tungsten inert gas). TIG-svetsning använder en icke förbrukningsbar volframelektrod för att skapa en båge mellan elektroden och arbetsstycket. En tillsatsmetall kan läggas till svetsbadet för att säkerställa en stark och pålitlig fog.
Värmebehandling
Efter att röret har formats genomgår det en värmebehandlingsprocess för att optimera dess mekaniska egenskaper. Värmebehandling innebär att värma upp röret till en specifik temperatur, hålla det vid den temperaturen under en viss tid och sedan kyla det med en kontrollerad hastighet.
Den vanligaste värmebehandlingen för Inconel 617-rör är lösningsglödgning. Lösningsglödgning utförs vid en hög temperatur, typiskt i intervallet 1120 - 1180 °C (2048 - 2156 °F), för att lösa eventuella fällningar och homogenisera mikrostrukturen. Efter lösningsglödgning kyls röret snabbt till rumstemperatur för att förhindra bildandet av oönskade fällningar.
I vissa fall kan röret också genomgå en andra värmebehandling som kallas åldrande. Åldring involverar uppvärmning av röret till en lägre temperatur, typiskt i intervallet 700 - 800°C (1292 - 1472°F), under en längre tidsperiod. Denna process tillåter bildandet av gamma-prima fällningar, som ytterligare stärker legeringen vid höga temperaturer.
Efterbehandling och besiktning
När värmebehandlingen är klar genomgår Inconel 617-röret en rad efterbehandlingsoperationer för att förbättra dess ytkvalitet och dimensionella noggrannhet. Röret kan poleras, slipas eller bearbetas för att avlägsna eventuella ytfel och för att uppnå önskad ytfinish.
Röret genomgår också en omfattande inspektionsprocess för att säkerställa att den uppfyller de kvalitetskrav som krävs. Icke-förstörande testmetoder som ultraljudstestning (UT), virvelströmstestning (ET) och radiografisk testning (RT) används för att upptäcka eventuella inre defekter som sprickor, porositet eller inneslutningar. Dimensionell inspektion utförs också för att säkerställa att röret har rätt diameter, väggtjocklek och längd.
Slutsats
Sammanfattningsvis är tillverkningen av Inconel 617-rör en komplex och flerstegsprocess som kräver noggrann kontroll och uppmärksamhet på detaljer. Från råmaterialberedning till efterbehandling och inspektion spelar varje steg en avgörande roll för att bestämma kvaliteten och prestanda hos slutprodukten.
Som en [leverantörsroll] av Inconel 617 är jag fast besluten att tillhandahålla högkvalitativa produkter som uppfyller våra kunders strikta krav. Vi erbjuder ett brett utbud av Inconel 617-produkter, inklusiveInconel 617 Stång,Inconel 617 tråd,Inconel 617 rör,Inconel 617 Coil, ochInconel 617 Bar. Om du har några frågor eller behöver ytterligare information om våra Inconel 617-produkter, tveka inte att kontakta oss för upphandling och förhandling.
Referenser
- ASM Handbook Volym 2: Egenskaper och urval: Icke-järnlegeringar och specialmaterial. ASM International.
- Nickel och nickellegeringar: tillverkning, tillämpningar och ekonomi. CS Khatua.
- Handbok för superlegeringar. John D. Whittenberger, Jayanta K. Lal.


